EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
タングステン放射線防護パネルはどのように製造されますか?
タングステン放射線防護パネルの製造は、主に粉末冶金プロセス (最も成熟し、広く使用されている方法) に依存しています。詳細な手順は次のとおりです:
主流プロセス: 粉末冶金
平板、大型、標準形状のタングステン放射線防護パネルの量産に適しており、安定した品質と低コストのメリットがあります。
粉末の準備と混合
原料選定:高純度タングステン粉(純度99.9%以上)を主原料とし、合金元素粉(ニッケル、鉄、銅)を3%~15%の割合で添加します。ニッケルと鉄はバインダーとして機能し、パネルの機械的特性と機械加工性を向上させます。中性子線を遮蔽するシナリオでは、中性子吸収能力を高めるためにホウ素粉末を追加できます。
均一な混合: 混合粉末を高効率ミキサーに入れ、粉末粒子の結合性能を向上させるために少量の有機バインダー (例: パラフィン) を加えます。各成分が均一に分散するように、真空または不活性ガス保護下で 2 ~ 4 時間混合します。
成形
冷間静水圧プレス (CIP): これは、大型パネルのコア成形ステップです。混合粉末を柔軟な型(ゴム型など)に入れ、冷間静水圧プレスに置きます。高圧 (100 ~ 300 MPa) を全方向に均一に加えて、必要なサイズと初期密度 (相対密度 ≥60%) のパネル ブランクを形成します。
ダイプレス: 小型または薄いパネルの場合は、直接圧縮成形用の剛性の高い金型を使用します。これはより効率的ですが、単純な形状に適しています。
焼結
プレスされたブランクを水素雰囲気焼結炉に置きます(水素はタングステン粉末の酸化を防ぐために使用されます)。制御された加熱速度で温度を 1400 ~ 1600°C まで上げ、2 ~ 6 時間保温します。
焼結中にバインダーが揮発し、粉末粒子が原子拡散・結合して緻密化が実現します。最終ブランクの相対密度は 95% ~ 99% に達し、放射線遮蔽性能の要件を満たします。
精密加工
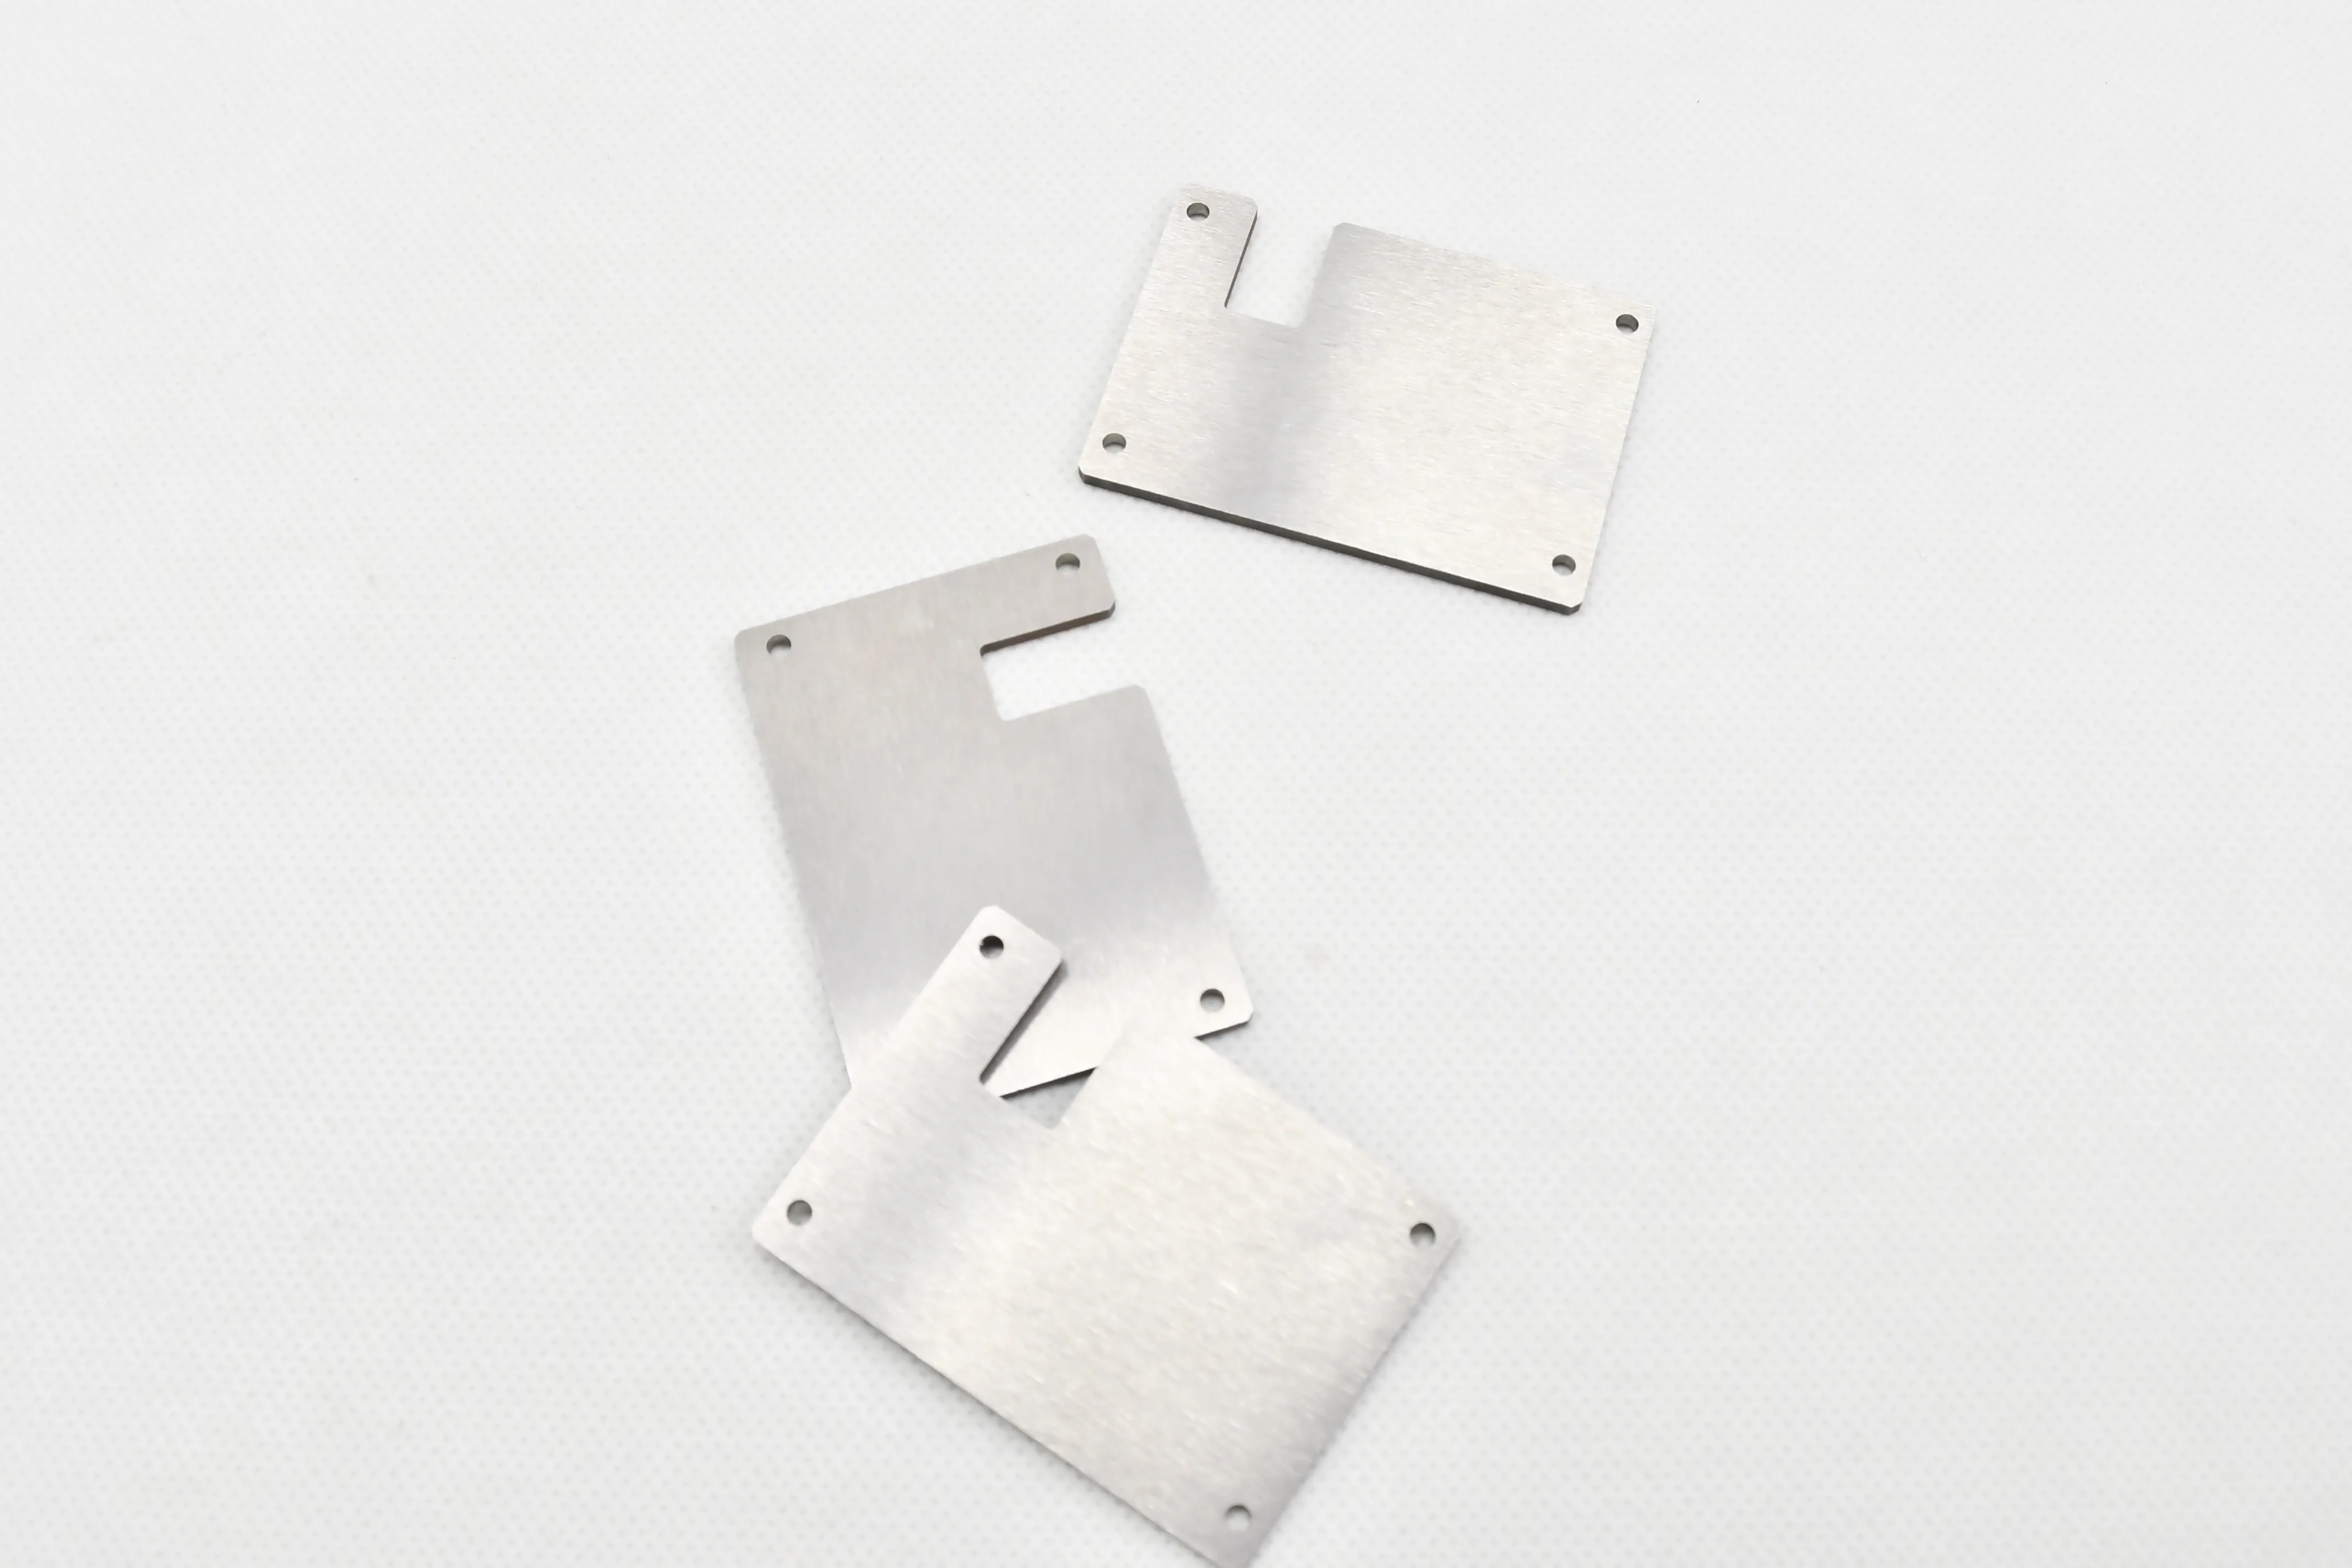
CNC 切断機、グラインダー、ボール盤を使用して焼結ブランクを加工します。パネルの板厚公差(±0.1mm)と平面度を管理し、お客様の図面通りに取付穴や溝、エッジの面取りなどを加工することがポイントです。
シールド装置に組み込む必要があるパネルについては、精密機械加工により接続構造のマッチング精度を確保します。
表面処理
防食処理:パネル表面に電気メッキ(ニッケルメッキ、亜鉛メッキ)または不動態化を施し、耐食性を向上させ、湿気の多い環境での酸化を防ぎます。
表面研磨: 医療機器または精密機器のシナリオで使用されるパネルの場合、表面を研磨して表面粗さを低減し (Ra ≤0.8 μm)、外観品質を向上させます。
品質検査
試験炉心の性能指標:密度(16.5~18.5 g/cm3)、放射線遮蔽効率(試験X線/γ線減衰率)、寸法公差、機械的強度。
原子力産業用途の漏れ検出を実施して、放射線漏れのリスクがないことを確認します。